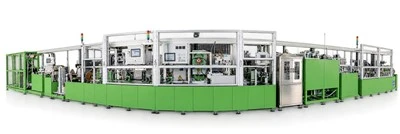
Magképző funkciók
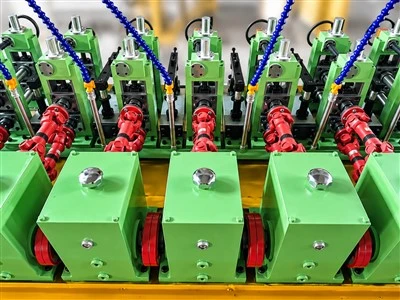
Folyamatos acélszalag-alakítás: A hidegen hengerelt alacsony széntartalmú acélszalagok (0,2–0,6 mm vastag) fokozatos elődeformáción esnek át több hengersoron keresztül, hogy egy stabil U alakú csatornát képezzenek, amely a maganyag hordozójaként szolgál.
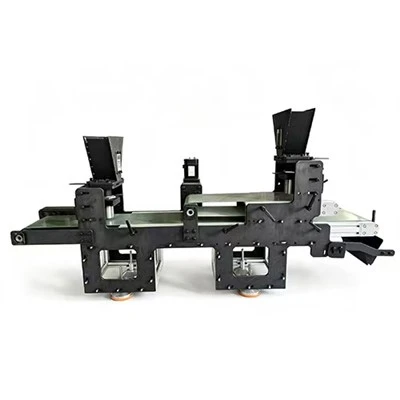
Precíziós mennyiségi porfeltöltés: Egy speciális adagolómechanizmus egyenletesen fecskendezi be a porított anyagokat – például szilícium-kalciumot, kalcium-vasat vagy ritkaföldfém ötvözeteket – az U alakú acélcsatornába előre beállított töltési sebességgel, biztosítva, hogy a maganyag méterenkénti tömege a szabályozott tűréshatárokon belül maradjon.
Tömítés és tömörítés: A porral töltött szalag hosszirányú élrögzítésen (varratozáson) esik át, majd többszöri menettel szabványos kör- vagy téglalap alakú keresztmetszetre hengerelve, teljesen lezárva a maganyagot, hogy megakadályozza a por kifolyását vagy a nedvesség felszívódását.
Folyamatbiztosítási funkciók
Soron belüli minőségellenőrzés: A feszültségérzékelőkkel és szalagtörés-figyelő eszközökkel felszerelt rendszer automatikusan leállítja a gyártást szalagtörés vagy porfeltöltési rendellenesség esetén, ezáltal megakadályozza a hibás termékek kibocsátását.
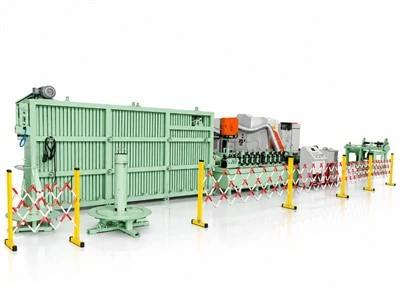
Nagy sebességű, stabil gyártás: A modern modellek percenként tíz métertől több mint száz méterig terjedő vonalsebességet érnek el; egyes nagysebességű egységek támogatják a többszálú szinkrongyártást, jelentősen megnövelve egyetlen gép kimeneti kapacitását.
Késztermék tekercselése: A kialakított maghuzalt szépen feltekerjük speciális orsókra – amelyek „külső húzás” vagy „belső húzás” konfigurációban is elérhetők –, hogy megkönnyítsék a zökkenőmentes működést az acélgyárak huzaladagoló gépeivel.